
目次
【板金加工 切断】せん断(剪断)やシャー切断などの切断加工を専門家が解説!

板金製品の完成には、材料、図面、加工(機械)の3つが欠かせません。
今回は板金加工で使用される加工について解説します。
板金加工には、大きく分けて切る、曲げる、作るという加工方法があります。
その中で、今回取り上げるのは切る(切断)です。
板金加工ではせん断という加工方法があります。せん断と切断は近い概念ですが、違いも存在します。
- 両者はどのように違うのでしょうか。
- せん断にはどのような特徴があるのでしょうか。
この2点に着目し、以下、順を追って見ていきたいと思います。
切断とせん断(剪断)
切断とせん断は、板材を切るという意味では同じ加工です。
しかしながら、切断にはさまざまな方法があり、せん断は切断の中の一領域にすぎません。
切断加工には、機械的に切削したり、熱的溶断(レーザー切断を含む)などによる除去切断と、引張り、曲げ、せん断といった破壊切断の2つがあります。
今回取り上げるせん断加工は、破壊切断(非除去切断)に分類されます。
ただし、せん断加工は単に板材を切るということにとどまりません。以下の図を見てください。

せん断加工には、以上の5つの加工があります。
それぞれの加工についての解説は別の機会で行うこととして、本記事では切断的加工について考えていきます。
せん断加工とは
シヤー
せん断(英:shear)は、平行刃せん断機(ギロチンシヤー)が海外から導入されたことで、日本でもシヤーによる加工が始まったとされています。長い歴史を持つ加工方法で、現在では、工程全体を自動化したオートシャーも登場しています。
参考:AmadaのYouTubeチャンネル(AmadaCompany)
シヤーは金属のみならず、紙や、樹脂など様々な素材の加工にも利用されています。
板金加工において、シャーはブランク加工で使用されます。ブランク加工とは、定尺材から必要寸法に切断してブランク材をつくりだす加工のことを指します。
このブランク材に穴あけ、切り抜き加工後、曲げ工程を経て、溶接工程、組立工程を経て、板金製品が完成するわけです。
ブランク材とは
シリーズの第2回「板金加工、材料の基礎」で、板材がどのように作られるのかについて言及しました。この板材が成形された後に、製品にあった大きさに切断するせん断加工が行われるのは、上で述べた通りです。板金加工やプレス加工では、加工品を連続して高能率で製作します。したがって、同じ形状の金属板が必要になります。
この同じ形状の金属板のことをブランク材と呼び、ブランク材を作る金属加工をブランク加工といいます。
コイルや切り板などの金属素材からブランク板を切り出すブランク加工は、金属加工にとって非常に重要な工程です。単に加工素材としてのブランク板を安定して採取するのみならず、金属素材からできるだけムダなくブランク板を採取する必要もあるからです。ムダなくブランク板を採取ために、ブランク加工設計を考えなければなりません。
定尺板からの板取りと歩留まり
ブランク加工で最も重要なのが、定尺の板からどれだけ無駄なくブランク材を取れるか、つまり「歩留まり」です。
定尺板とは
鋼板やステンレス板などの金属板材は、あらかじめ決まった寸法(定尺)で流通しているものがあります。板金加工でよく使われる定尺サイズには、次のようなものがあります。ただし、取り扱う寸法は材質・板厚・メーカーによって異なります。
| 呼び方 | 寸法の目安 | よく使われる材質の例 |
|---|---|---|
| サブロク(3×6) | 914×1,829mm | 鋼板など |
| シハチ(4×8) | 1,219×2,438mm | 鋼板など |
| メーター板 | 1,000×2,000mm | ステンレス、アルミなど |
歩留まりとは
歩留まり(%)は、使った板の面積のうち、製品(ブランク材)になった部分の割合です。
歩留まり(%)= ブランク材の合計面積 ÷ 使用した板の面積 × 100
歩留まりが低いと、使わない端材が増え、材料費が無駄になります。逆に歩留まりが上がると、同じ数量のブランク材を製造するために必要な材料量を減らせるため、製品1個当たりの材料費を抑えやすくなります。ただし、加工時間や端材の再利用の可否などによっても、最終的なコストは変わります。
板取りの例(簡易試算)
300×400mmのブランク材を、切りしろや耳(端の使えない部分)を考えずに並べた場合の試算です。
| 使う定尺板 | 取れる枚数 | 歩留まり |
|---|---|---|
| メーター板(1000×2000mm) | 15枚(3列×5段) | 約90% |
| シハチ(1219×2438mm) | 24枚(4列×6段) | 約97% |
同じブランク材でも、どの定尺板を使うかで歩留まりが変わることが分かります。なお、実際に選べる定尺は材質や板厚によって異なるため、上の表は考え方を示す例です。
歩留まりを上げるポイント
- 製品寸法に合った定尺板を選ぶ(できるだけ余りが出ない寸法の板を使う)
- 複数の部品を同じ板に組み合わせて配置する(ネスティング)
- 板厚・材質をそろえ、同じ板で複数品番をまとめて切る
- 設計の段階で、定尺板に収まりやすい寸法にする
実際の板取りは、切りしろ(切断幅)、材料の端の使えない部分、ブランク材の向き(圧延方向)なども考慮して決まります。
せん断加工の原理
せん断加工とは、一対の工具(パンチとダイ)により材料にせん断変形を与え、所望の形状や寸法に材料を分離する加工のことをいいます。
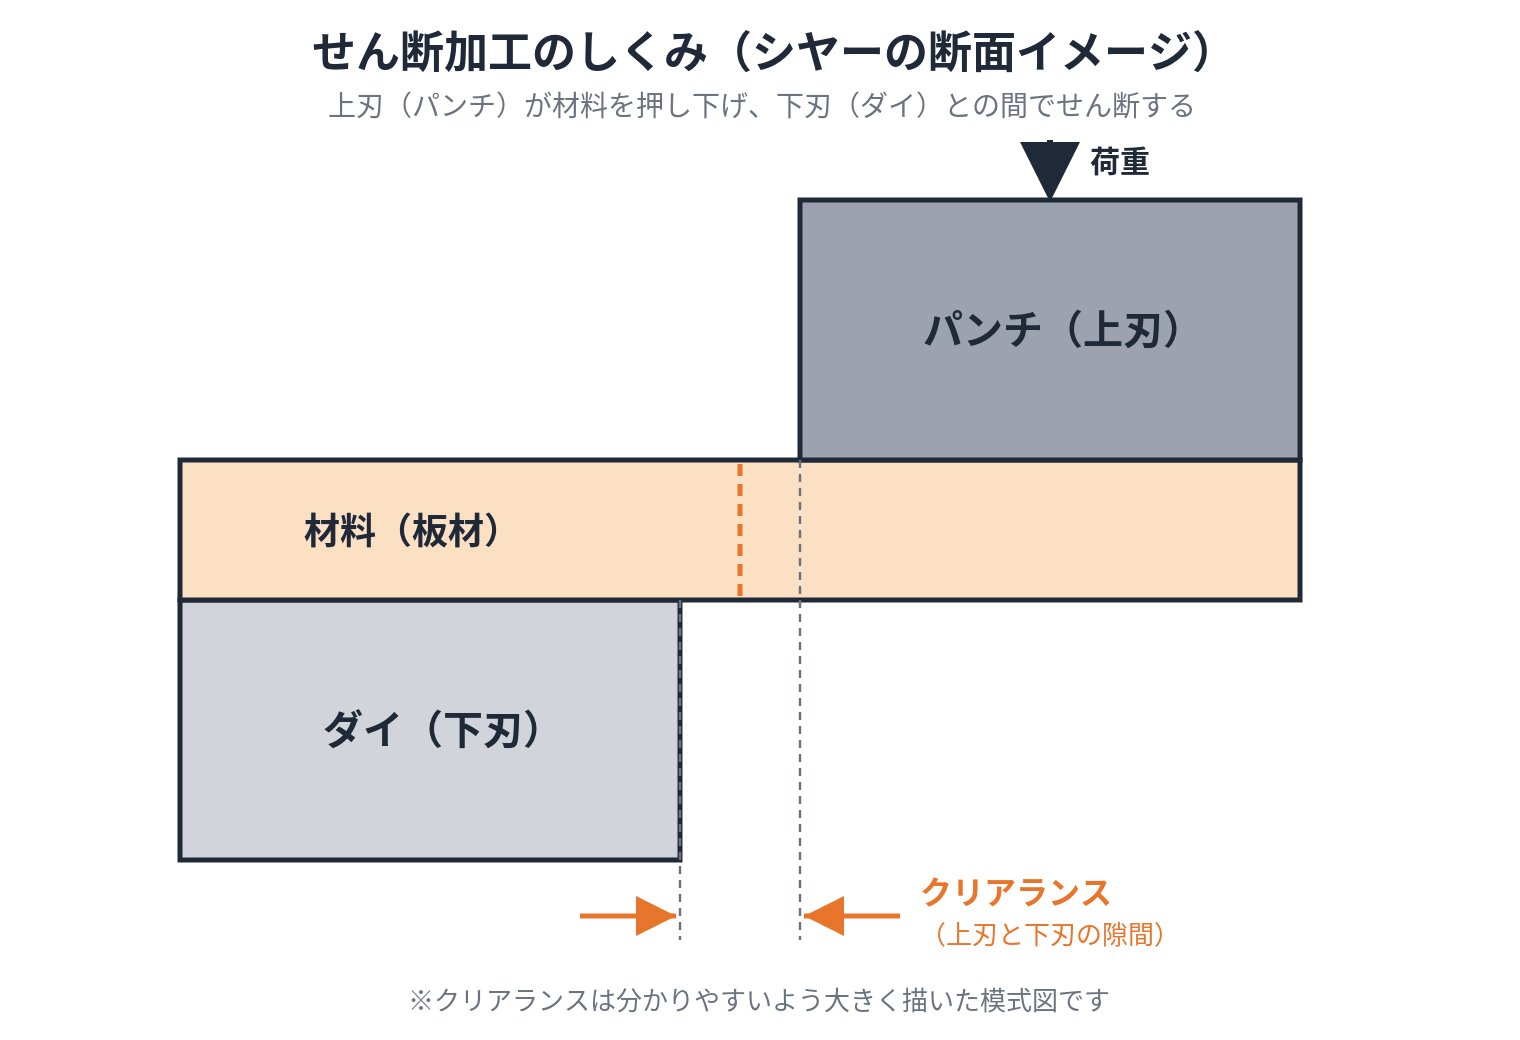
加工の原理は、材料を接近した位置で、直角方向にお互いに逆方向の力を加えて割る点にあります。
シヤーによるせん断の場合、パンチは上刃、ダイは下刃となります。
下刃を固定刃にして上刃を可動させて板材をせん断するのが一般的です。
上刃は板材面に対して刃を傾けて切り込むようにします。
この傾きのことをシヤー角と呼びます。
シヤー角は重要な概念ですので、そのメリットとデメリットについて、以下で確認してみたいと思います。
シヤー角とは
せん断をする際に、シヤー角を設けることでせん断力の軽減や長い板材を加工することが可能になります。
シヤー角は薄板の場合は小さく、厚板の場合は大きく取ります。
シヤー角を小さく設定することで、以下で述べる不良現象を軽減することができます。そのため、近年はシヤー角を小さく取る傾向にあります。
ただし、ブレードの形状によってはシヤー角を落としすぎると上刃の下面で圧縮が生じて、板材上面が変形することがあります。
また、せん断力が大きくなることから機械剛性を大きくする必要もあります。
板厚に対するシヤー角の目安
| 板厚(mm) | シヤー角の範囲 |
|---|---|
| 1〜3 | 50′〜3°30′ |
| 4〜6 | 1°30′〜3°45′ |
| 7〜9 | 1°45′〜4° |
| 10〜13 | 2°〜4°30′ |
| 14〜16 | 2°〜5° |
| 17〜20 | 2°15′〜5°30′ |
| 21〜26 | 2°45′〜5°30′ |
| 27〜32 | 3°〜6° |
| 33〜38 | 3°15′〜6° |
| 39〜50 | 3°30′〜6°30′ |
出典:遠藤順一編著『板金加工大全』日刊工業新聞社、2017年、60頁
※シヤー角の推奨範囲は、メーカー・機種により異なります。
また製品精度とシヤー角は大きく影響します。
金属板のせん断加工品の寸法精度は、日本産業規格(JIS)のJIS B 0410(金属板せん断加工品の普通公差)で定められています。ギャップシャー、スケヤシャーなどの直刃せん断機で切断した、厚さ12mm以下の金属板が対象です。
同規格では、切断幅の普通寸法公差と、真直度・直角度の普通公差を規定しています。いずれもA級・B級の区分があり、切断幅は基準寸法と板厚、真直度は切断長さと板厚、直角度は短辺の呼び長さと板厚に応じて許容値が決まります。
| 項目 | 意味 |
|---|---|
| 切断幅 | シャーの刃で切断された辺と、その対辺との距離 |
| 真直度 | 切断された辺の刃当たり部分が、幾何学的に正しい直線からどれだけずれているか |
| 直角度 | 長辺を基準としたとき、短辺の刃当たり部分が直角な位置からどれだけずれているか |
図面や関連文書には、規格番号と等級を指示します。例えば、切断幅の普通寸法公差をA級、真直度・直角度の普通公差をB級とする場合は、それぞれ「JIS B 0410-A」「JIS B 0410-B」と指示します。切断幅と真直度・直角度で等級を変える場合は、その旨を明記します。具体的な許容値は、板厚や寸法区分に応じて規格本文で確認してください。
JISや普通公差(公差)については、「板金加工、図面の基礎」をご覧ください。
直角度のイメージを、次の図に示します(図のf部分)。
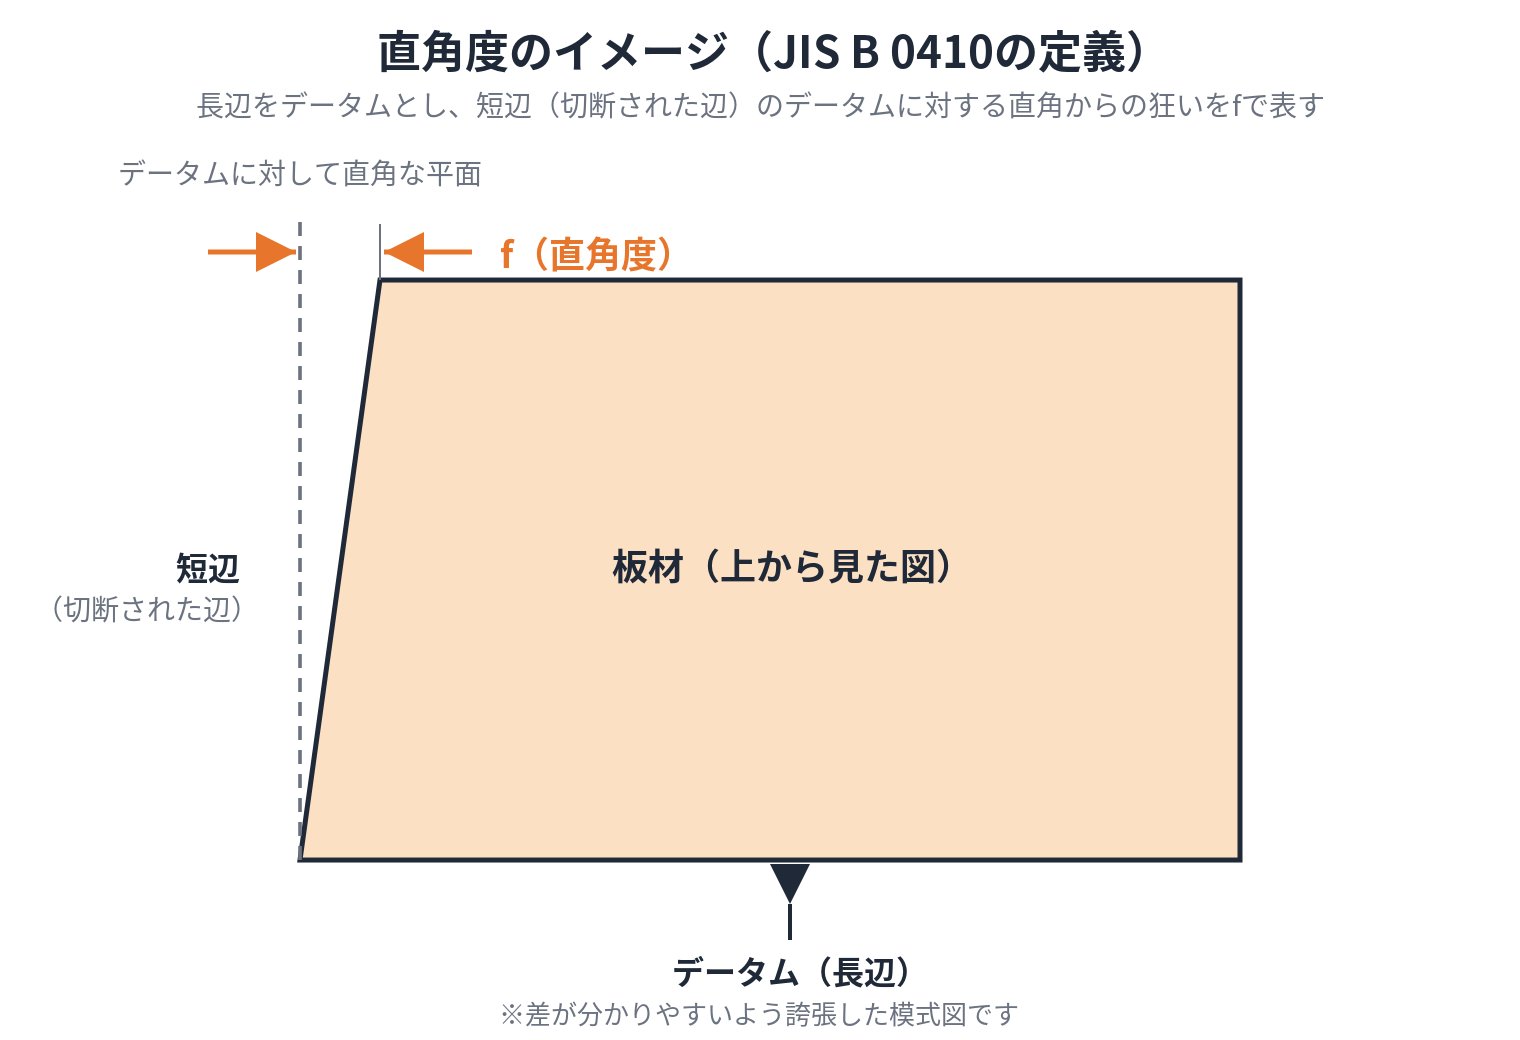
真直度や直角度を理解するためには、前回触れることのできなかった幾何公差の理解が不可欠です。データムも同様です。この点については、別記事で考察することとします。
不良現象(ひずみ)
シャー角は、板材に不良現象(ひずみ)を生じさせるというデメリットもあります。
不良現象にはボウ、キャンバー、ツイストの3つがあります。
①ボウ(反り)
ボウとは、切り落とされた板材に発生する現象で、板厚方向に湾曲が生じるものです。一般的に、シヤー角を小さくすればボウは小さくなります。また、同じ板厚でもせん断幅を大きくとることで、ボウを小さくできるとされています。ただし、変形の程度は板厚や加工条件によって異なります。
②ツイスト(ねじれ)
ツイストとは、切り落とされた板材に発生する現象で、製品にねじれが生じるものです。ツイストは、シヤー角が大きい場合や、せん断幅が小さい場合に大きくなる傾向があります。アマダの技術解説では、せん断幅を板厚の20倍程度確保すると、ねじれを小さくできるとされています。ただし、刃の摩耗状態(新しい刃より摩耗した刃のほうがねじれが大きくなる)などにも左右されるため、板厚との比率だけで精度への影響がなくなるとは限りません。
③キャンバー(曲がり)
キャンバーとは、断面がせん断幅に円弧状(扇形)に湾曲する現象です。一般的には板材の材質と残留応力が大きく影響します。せん断時には材料の残留応力が開放され、キャンバーが発生します。キャンバーの量はせん断幅に大きく影響します。
上・下刃のクリアランス(隙間)
クリアランスの基本的な考え方
続いて、クリアランスについて見てみたいと思います。
せん断の場合、クリアランスは上刃と下刃の隙間のことを指します。
クリアランスの設定はとても重要です。
なせなら、クリアランスは、製品精度、せん断精度、断面の良否、刃物の劣化(寿命)と影響が多岐にわたるからです。
- 上刃が下降すると上下刃の間にある素材は圧縮力を受け(ダレの原因)、側面にある素材の表側面は引張りを受けます。
- さらに下降すると上下刃は素材に食い込み、素材に対してせん断応力が生じ、すべり変形が生じます。
せん断応力とは
パンチに荷重(W)を加えると、材料の断面にずれようとするせん断力が働きます。材料のせん断強さ以上の力が加わると、材料内部ですべりが生じて、材料が打ちぬかれます。荷重(W)を受ける断面積(A)で割った値を「せん断応力」(T)といいます。
せん断応力(Τ)=荷重( W)/断面積(A)
この式でせん断応力を計算することができます。これは平均せん断応力の算出方法で、実際に発生する最大せん断応力とは異なるので注意が必要です。
せん断による変形が大きくなると上下刃の刃先付近から亀裂(割れ)が発生します。上下からの割れが結合すると素材が分離され、せん断加工の過程は終了します。ここで、素材を切断することができたというわけです。
この際に、適切なクリアランスが設定されていないと上下の割れはうまく結合せず、クラックが製品内部に残ってしまいます。
このクリアランスの設定の良否は、製品断面に現れます。
クリアランスは一般にダイとパンチの片側の隙間をいいますが、前後左右が対象なNCタレットパンチプレスなどの金型の場合はは、ダイとパンチの差(両側の隙間)をいうこともあるので注意が必要です。
クリアランス設定とせん断面の関係
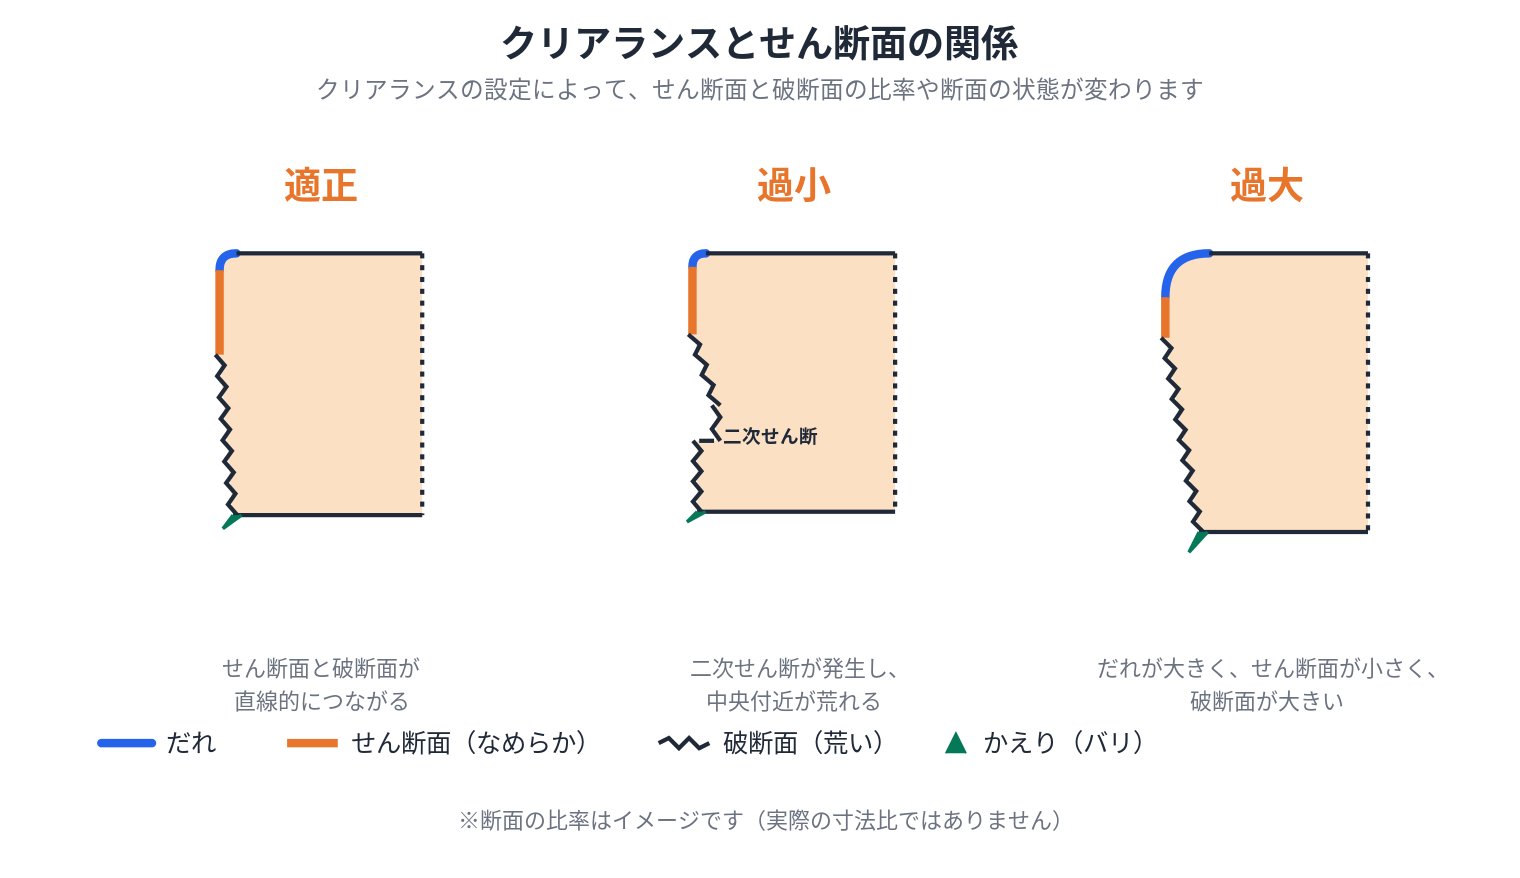
①クリアランスが適正の場合
上下からのワレが適正に結合され、上下刃が食い込んで発生したせん断面と、割れによって発生した破断面が直線的につながっている場合、適正となります。
②クリアランスが過小の場合
クリアランス過小の場合、割れが行き違いになった後で結合します。
素材の中央部に残された部分が上下刃で削られたり、せん断されることを、2次せん断といいます。素材中央付近にブツブツとした凸凹のような面が発生していると、クリアランスが過小であると判断できます。
③クリアランスが過大の場合
クリアランス過大の場合、ダレが大きくなり、素材に対して内面の引張力が大きくなり亀裂が早く発生するため、せん断面が小さく、破断面が大きくなります。
④シヤーにおけるクリアランス設定の基準
以下で、既に取り上げた代表的な素材(材料)のクリアランス設定の目安を示しておきます。
| 材質 | 鋼板 | ステンレス | アルミ合金 |
|---|---|---|---|
| SPCC,SGC,SPHC,SS | SUS304,SUS430 | A1050P,A5052P | |
| クリアランス% | 14~22 | 16~24 | 12~18 |
引用元:村田ツール株式会社「板厚に対するクリアランスの割合<目安>」
せん断面の形状
以下でせん断面の形状を示しておきます。
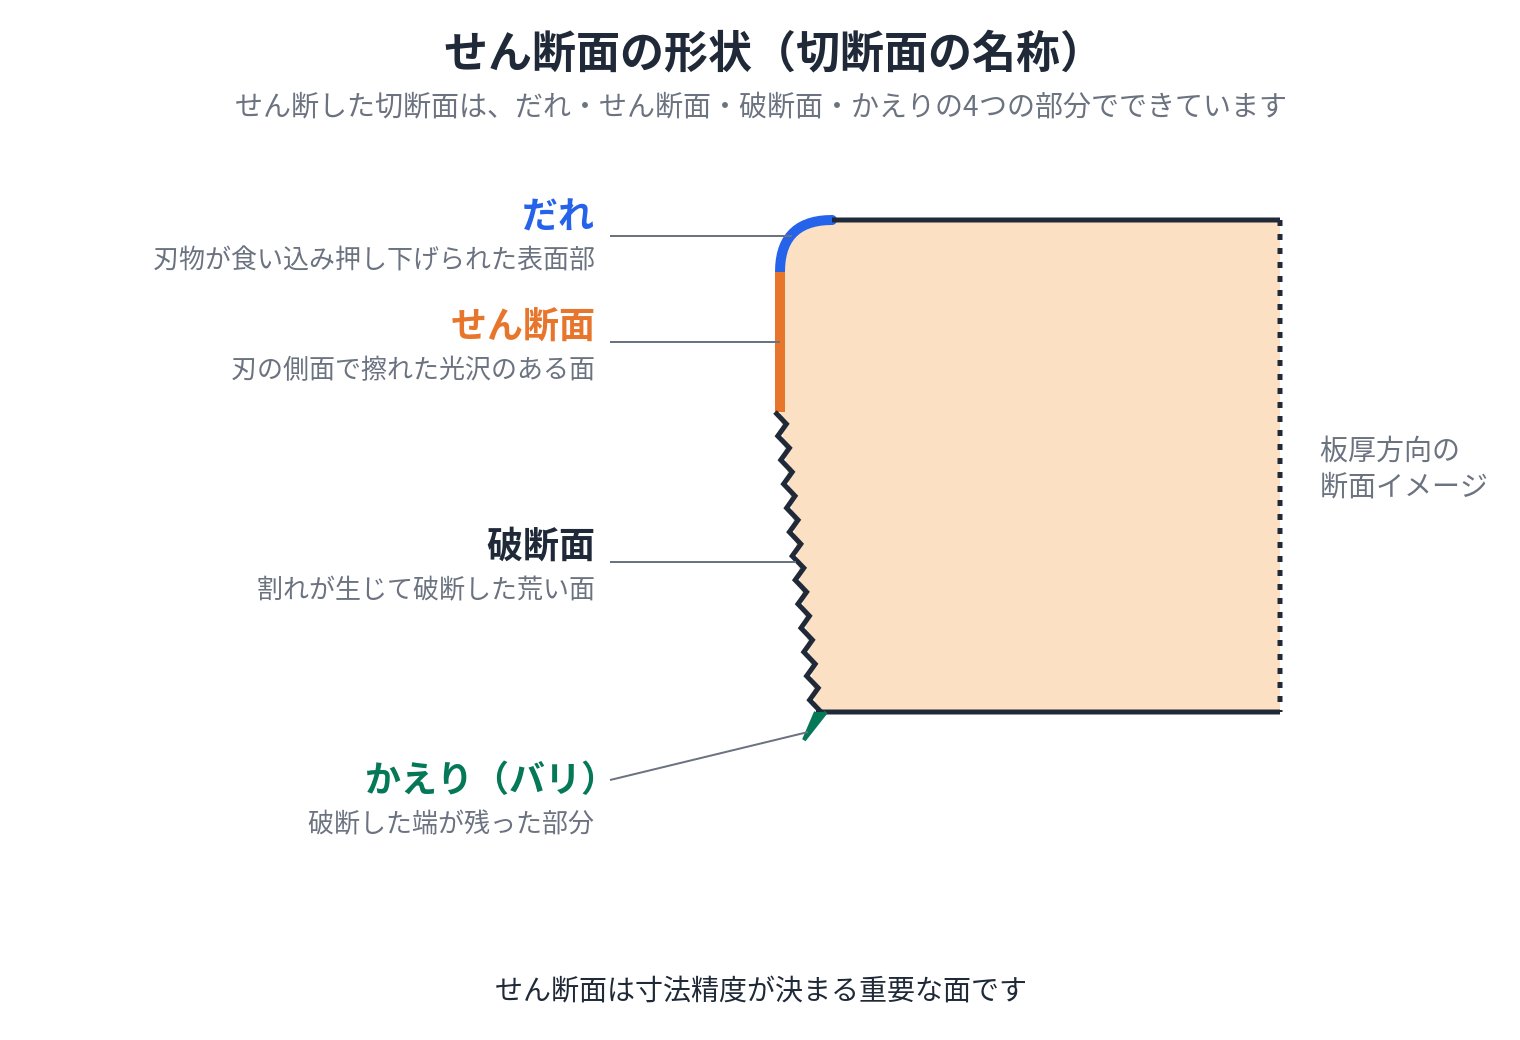
- だれ:刃物が食い込み圧下した表面部。
- せん断面:工具が食い込んだ部分。刃の側面で擦れて光沢がある。
- 破断面:割れが発生して破断した部分。
- かえり(バリ):破断の端が残った部分。
せん断面は重要な面で、せん断精度における寸法精度はこの面で決まります。
まとめ
板金加工の基本的な加工である「切る」にも様々な種類があることを理解してもらえたかと思います。
また、切るの一種でしかないせん断がとても込み入った内容を持っていることもまた理解してもらえたかと思います。
実際にせん断をしながら、理論を覚えていくことをおすすめします。現在では、個人でも手に入るような加工機械も登場しています。
Mitsuriでは、製造業・金属加工に関する依頼や相談を、
初心者でもかんたんに、進めることができます。
図面が未確定な段階からでも分かっている条件を整理したうえで、
複数の工場に相談できます。