
目次
表面粗さ記号一覧|Ra・Rzの違い、旧▽記号との対応と読み方
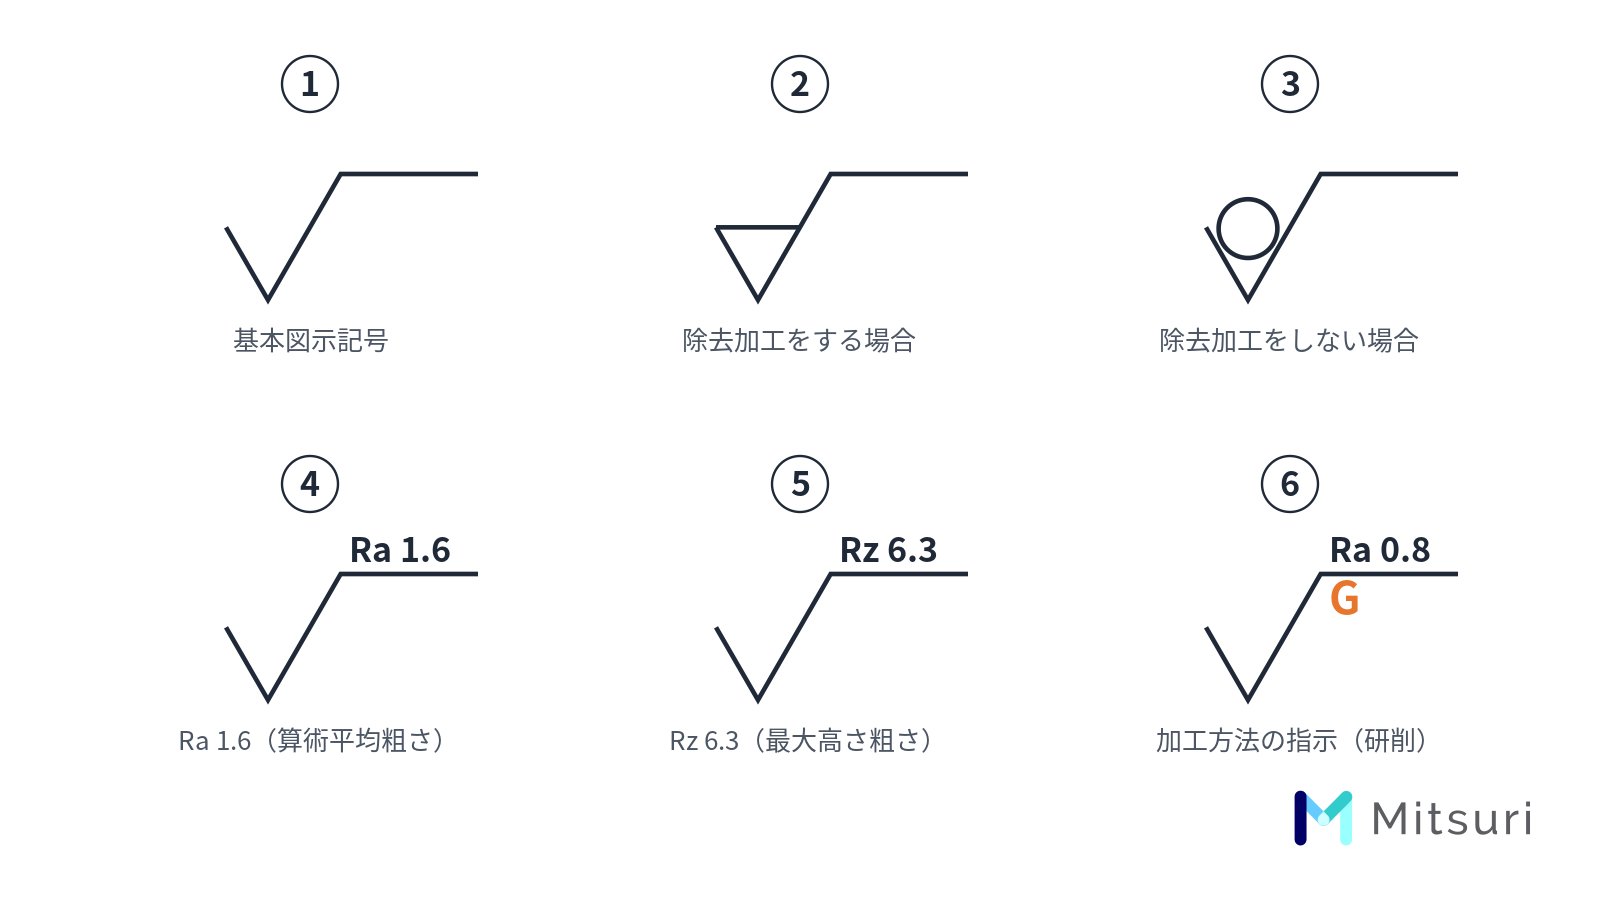
図面に書かれた「Ra1.6」「Rz6.3」、あるいは古い図面の「▽▽▽」。これらは、日本産業規格(JIS)に基づいて加工面の滑らかさを指示する表面粗さの記号です。本記事では、現行の図示記号の読み方から、RaとRzの違い、旧三角記号(▽)との対応、加工方法別の粗さの目安までを一覧でまとめました。
表面粗さとは
表面粗さとは、加工した部品の表面にある微細な凹凸の程度を数値で表したものです。加工面には大きな起伏(うねり)と小さな凹凸(粗さ)があり、このうち小さな凹凸を評価するのが表面粗さです。測定で得た断面曲線から、凹凸の波長によってうねりと粗さを分離して評価します。測定では、評価する表面性状に応じて、粗さとうねりを分離するためのカットオフ値(λc)などの条件を設定します。基準長さは、粗さを評価するための長さとして用いられます。
表面粗さは、見た目や手触りだけでなく、摩擦・摩耗、気密性・シール性、はめあいなど、部品の機能に影響します。たとえば軸と軸受のしゅう動面や、パッキンが当たるシール面では、必要な粗さを図面で指定します。
表面粗さの図示記号の種類と読み方
1994年のJIS改正で、旧来の三角記号(▽)による表面粗さの表示は廃止されました。現行のJIS B 0031では、チェック状の図示記号にパラメータ名と数値などを添えて、表面性状を指示します。記号の形によって、除去加工(切削や研削など)の要否を区別します。
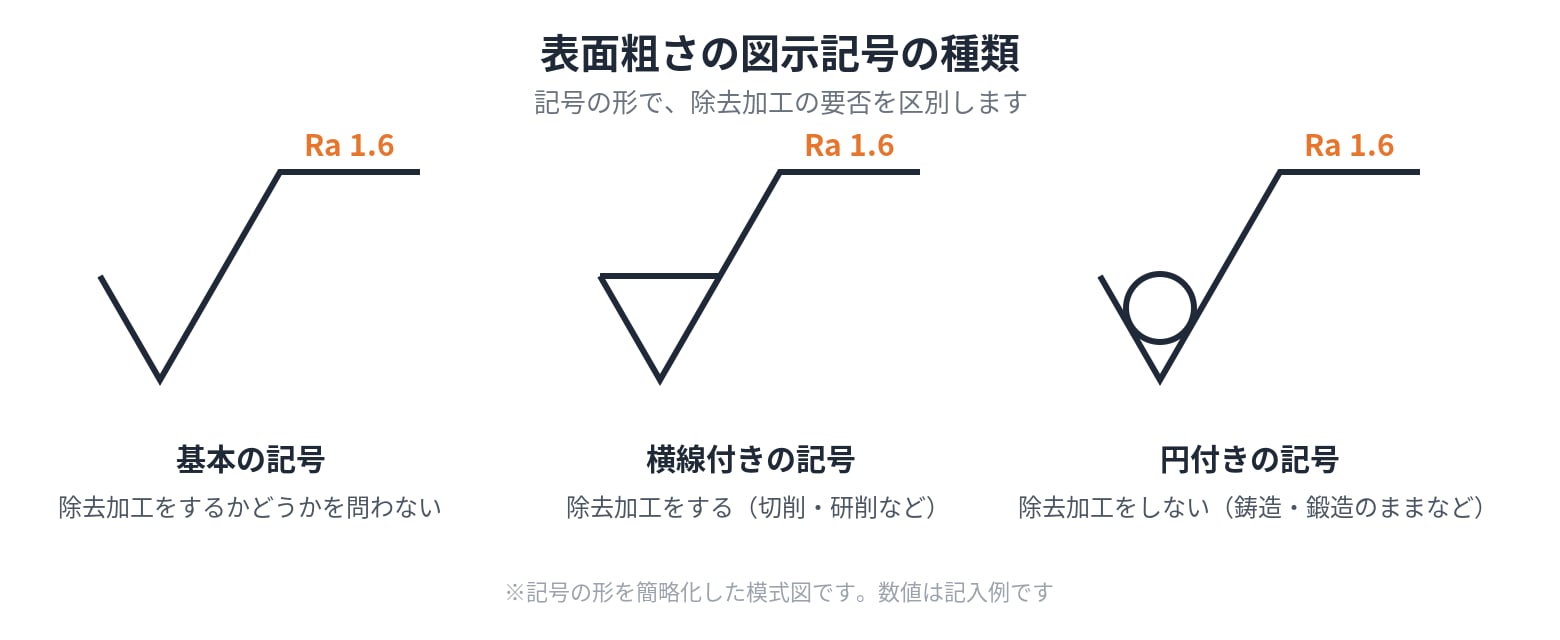
| 図示記号 | 意味 |
|---|---|
| 基本の記号 | 除去加工をするかどうかを問わない |
| 横線付きの記号 | 除去加工をする(切削・研削などで仕上げる) |
| 円付きの記号 | 除去加工をしない(鋳造・鍛造などのまま) |
記号の近くには、パラメータ記号と数値を組み合わせて記入します。たとえば「Ra 1.6」と指示されている場合、算術平均粗さRaの上限値として1.6μmを指定するのが一般的です。
RaとRzの違い
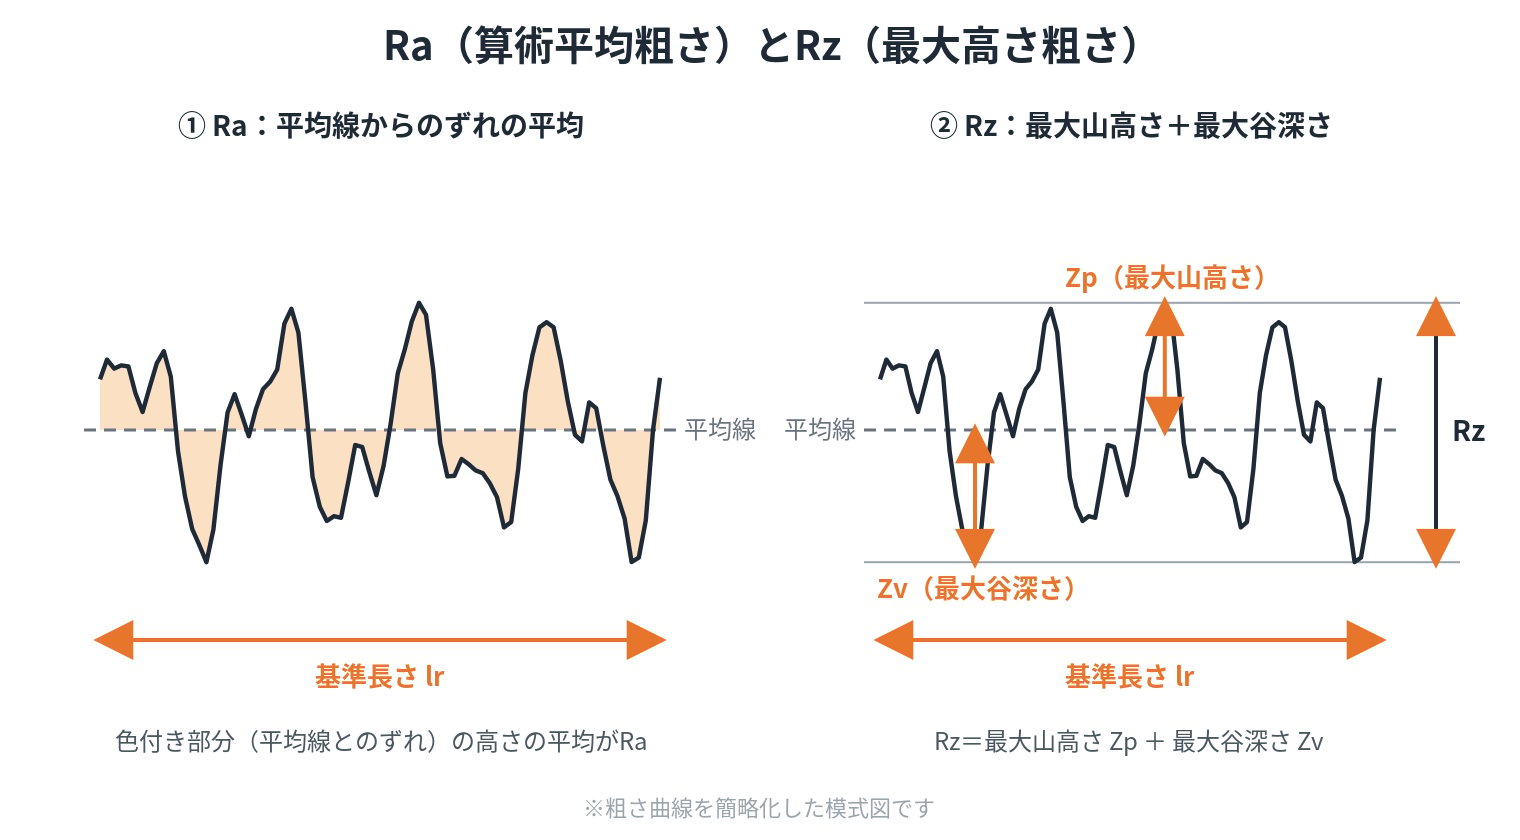
表面粗さを表すパラメータには、主にRaとRzが使われます。どちらも単位はμmです。
| 記号 | 名称 | 内容 | 向いている場面 |
|---|---|---|---|
| Ra | 算術平均粗さ | 基準長さ内で、平均線からの高さの絶対値を平均した値 | 面全体の平均的な状態を見る一般的な指定 |
| Rz | 最大高さ粗さ | 基準長さ内の最大の山の高さと最大の谷の深さの和 | 突出した山や深い谷(傷など)を捉えたい場合 |
Raは局所的な山や谷が平均化されるため、面全体の傾向を見るのに適しています。一方、Rzは最も高い山と深い谷を捉えるため、部分的な傷やシール面の評価で使われることがあります。RzはRaより大きな値になることが一般的ですが、両者に一定の換算式はなく、RaからRzを単純に換算することはできません。必要な場合は実際に測定します。
図面でよく使われるRaの代表的な数値には、次のようなものがあります(単位:μm)。
0.012・0.025・0.05・0.1・0.2・0.4・0.8・1.6・3.2・6.3・12.5・25・50・100
旧三角記号(▽)とRa値の対応表
古い図面では、▽の数で粗さを指示しているものがあります。▽の数が多いほど滑らかな仕上げを表します。現行のRa表記との対応は、資料によって示し方が異なるため、おおよその目安として次のように整理できます。
| 旧記号 | Raの目安(μm) | 仕上げの程度 | 主な用途のイメージ |
|---|---|---|---|
| ▽ | 12.5〜25 | 粗仕上げ | 非接触面、鋳物のまま |
| ▽▽ | 3.2〜6.3 | 並仕上げ | 一般的な機械加工面 |
| ▽▽▽ | 0.4〜1.6 | 上仕上げ | はめあい面、しゅう動面、シール面 |
| ▽▽▽▽ | 0.2以下 | 精密仕上げ | 精密しゅう動面、高精度のシール面 |
※上表は、JIS B 0601:1994・JIS B 0031:1994の一般的な参考表(タカヤマ「表面粗さ規格表」)を参考にした代表的な区分です。旧三角記号とRa値の対応は、資料や旧規格によって示し方が異なるため、上表は正式な換算表ではなく、あくまで目安です。特に古い図面を正式に現行規格へ読み替える場合は、図面の適用規格を確認したうえで、設計者や加工先に確認してください。
旧規格のRz・Ry・Rmaxを読むときの注意
Rzは、JISの改正によって意味が変わっています。古い図面を読むときは、図面の年代(適用規格)を確認することが大切です。
| 規格の時期 | 最大高さ | 十点平均粗さ |
|---|---|---|
| 1982年版まで | Rmax | Rz |
| 1994年版 | Ry | Rz |
| 2001年版以降(現行) | Rz | RzJIS |
つまり、旧図面の「Rz」は現行の最大高さではなく、十点平均粗さ(高い方から5つの山の高さの平均と、深い方から5つの谷の深さの平均の和)を指している可能性があります。なお、現行のJIS B 0601:2013でも、RzJISは附属書に参考として記載されています。
また、旧規格のRmaxやRyは、現行のRz(最大高さ粗さ)と名称上は対応しますが、測定条件などが異なるため、数値をそのまま置き換えられるとは限りません。旧図面の数値を単純に置き換えず、適用規格や測定条件を確認しましょう。
加工方法別の表面粗さの目安
加工方法によって、一般的に出せる表面粗さの範囲は異なります。目安は次のとおりです。
| 加工方法 | Raの目安(μm) |
|---|---|
| 鋳造・鍛造(そのまま) | 12.5〜50 |
| 旋削 | 0.4〜6.3 |
| フライス加工 | 0.8〜6.3 |
| ドリル穴あけ | 1.6〜6.3 |
| リーマ仕上げ | 0.4〜3.2 |
| 研削 | 0.1〜1.6 |
| ホーニング | 0.1〜0.8 |
| ラップ・鏡面仕上げ | 0.012〜0.2 |
同じ加工方法でも、工具の状態、送り速度、機械の剛性、被削材などによって出せる粗さは変わります。JISが各加工方法で達成できる粗さの範囲を定めているわけではないため、数値はあくまで一般的な範囲の目安として参考にしてください(参考:スペック早見表「表面粗さ記号 一覧・換算表」、日進工具「各種表面粗さの求め方と三角記号」など)。
図面への書き方(加工方法記号・筋目方向記号)
表面粗さの図示記号には、粗さの値だけでなく、加工方法や筋目の方向も併記できます。筋目とは、加工によってできる筋の模様のことです。必要な項目だけ記入すればよく、すべてを書く必要はありません。
加工方法の記号(JIS B 0122)の例は次のとおりです。
| 加工方法 | 記号 |
|---|---|
| 旋削(外丸削り) | L |
| 面削り | LFC |
| 中ぐり | B |
| 平削り | P |
| フライス削り | M |
| 平フライス削り | MP |
| リーマ仕上げ | DR |
筋目方向の記号の例は次のとおりです。
| 記号 | 意味 |
|---|---|
| = | 筋目の方向が、記号を指示した面の投影面に平行 |
| ⊥ | 筋目の方向が、記号を指示した面の投影面に直角 |
| X | 筋目の方向が、記号を指示した面の投影面に斜めで2方向に交差 |
| M | 筋目の方向が多方向に交差 |
| C | 筋目の方向がほぼ同心円状 |
| R | 筋目の方向がほぼ放射状 |
その他の加工方法の記号については、JIS B 0122(加工方法記号)を確認してください。
表面粗さの測定方法
表面粗さの測定方法は、大きく接触式と非接触式に分けられます。
- 接触式:先端の小さなダイヤモンド製の触針(スタイラス)で表面をなぞって断面形状を測定します。従来から主流の方法で明瞭な波形が得られますが、測定力で試料の表面に傷がつく可能性があります
- 非接触式:光などを使って測定する方式です。試料に傷をつけずに測定でき、三次元の形状測定に対応したものもありますが、測定できる試料が限られる場合があります
3次元の表面粗さ(Sa・Sz)とは
ここまで紹介したRaやRzは、表面の断面(輪郭曲線)で評価する線粗さのパラメータです。これに対して、表面の一定の範囲(面)全体を評価するパラメータがあり、SaやSzなどが代表例です。レーザー顕微鏡や白色干渉計などの光学式測定機を用いて、三次元的に表面性状を評価する場合にも使われます。
面粗さのパラメータは国際規格ISO 25178で規定されており、日本では三次元表面性状に関するJIS B 0681シリーズが対応する規格群です。Sa・Szなどの用語、定義、パラメータについては、JIS B 0681-2:2018が該当します。
| 線粗さ(JIS B 0601) | 面粗さ(ISO 25178) | 内容 |
|---|---|---|
| Ra(算術平均粗さ) | Sa(算術平均高さ) | 基準線・基準面からの高さの絶対値を平均した値 |
| Rz(最大高さ粗さ) | Sz(最大高さ) | 基準領域内の最大の山の高さと最大の谷の深さの和 |
※上表は対応するパラメータを示したもので、線の値を面の値に置き換えられるという意味ではありません。
Saは、基準領域内で基準面からの高さの絶対値を平均した値です。Raの面評価版に相当するパラメータですが、Raとは評価対象が線と面で異なります。
Szは、基準領域内の最大山高さ(Sp)と最大谷深さ(Sv)の和です。Rzと考え方は対応していますが、線と面では計算の対象となる範囲や算出方法が異なるため、同じ数値として扱うことはできません。
面で評価することで、断面1本だけでは把握しにくい、面内の凹凸分布や局所的な形状を確認できます。一方、測定範囲や測定点数、使用する測定機によっては、測定やデータ処理に時間がかかる場合があります。
RaとSa、RzとSzは、それぞれ評価対象や測定条件が異なるため、数値をそのまま置き換えたり、単純に比較したりすることはできません。図面や検査成績書では、適用する規格とパラメータを確認しましょう。
表面粗さを指定するときのポイント
表面粗さは、細かく指定するほど加工に手間がかかり、コストが上がります。旋削やフライス加工の仕上げから研削、ラップ仕上げへと進むほど工程が増えるためです。そのため、すべての面に厳しい粗さを指定するのではなく、しゅう動面・シール面・はめあい面など、機能に関わる面に絞って指定するのが基本です。
公差の指定とコストの関係については、「公差が厳しいと加工費が高くなる理由」の記事でも解説しています。幾何公差の記号については、「幾何公差とは?種類や記号をわかりやすく解説」の記事もあわせてご覧ください。
まとめ
現行のJISでは、三角記号(▽)ではなく、図示記号にRaやRzの数値を添えて表面粗さを指示します。Raは面全体の平均的な粗さ、Rzは最大の山の高さと最大の谷の深さの和を表し、旧図面のRzは現行とは意味が異なる場合があるため、図面の年代に注意が必要です。古い図面の▽記号は、本記事の対応表を目安にRa値へ読み替え、必要に応じて設計者や加工先に確認しましょう。加工方法ごとに出せる粗さには範囲があるため、機能に必要な面に絞って、必要十分な粗さを指定することがコストと品質のバランスにつながります。
Mitsuriでは、製造業・金属加工に関する依頼や相談を、
初心者でもかんたんに、進めることができます。
図面が未確定な段階からでも分かっている条件を整理したうえで、
複数の工場に相談できます。